
Prejmi brezplačno predstavitev naše celotne ponudbe in proizvodnjih zmožnosti.
Vsak material ima svoje lastnosti. Vsak izdelek svoje zahteve. In vsaka tehnologija rezanja svoje prednosti – ter omejitve.
Kako torej izbrati pravi postopek za izdelavo tesnila, penastega vložka, plastičnega sestavnega dela ali zahtevnejše komponente iz nekovinskega materiala?
Pri Razrez.net se vsakodnevno srečujemo s tem vprašanjem. Specializirani smo za izdelavo izdelkov in komponent iz nekovinskih materialov, pri čemer uporabljamo štiri obdelovalne postopke: rezanje z vodnim curkom brez abraziva, CNC oscilacijski nož, CNC rezkanje in CO₂ laser (kmalu).
Naša prednost ni zgolj v strojih, temveč v možnosti izbire tehnologije, ki najbolje ustreza materialu, geometriji, zahtevani kakovosti in količini izdelkov ter svetovanju.
Poglejmo, kaj posamezna tehnologija zmore, kje blesti in kje je smiselno izbrati drugo rešitev.
1. Vodni curek brez abraziva – moč vode, brez toplote
Predstavljajte si, da lahko z vodo režete gumo, peno ali tehnične materiale, ne da bi jih pri tem segrevali, talili ali žgali.
Prav to omogoča tehnologija Pure Waterjet, pri kateri visokotlačni vodni curek reže material brez dodatka abrazivnih delcev, kot je pesek.
Kje vodni curek blesti?
- Rezanje brez toplotnega vpliva. Material se med rezanjem ne tali ali žge, kar je pomembno pri temperaturno občutljivih materialih.
- Velike debeline. Pri ustreznih materialih lahko obdelujemo tudi debeline do 200 mm.
- Brez dragih rezalnih orodij. Izdelava prototipov in spremembe geometrije ne zahtevajo izdelave namenskih izsekovalnih orodij.
- Kompleksne oblike. Izdelujemo tesnila, vložke, izolacijske elemente in druge nepravilne geometrije.
- Majhna širina reza. To omogoča učinkovit razpored izdelkov na materialu in zmanjševanje odpadka.
- Velike količine. Bret problema doseže ponovljivost pri večjih količinah.
Kakšne so omejitve?
Vodni curek ni univerzalna rešitev. Pri nekaterih penah in poroznih materialih lahko pride do vpijanja vode, pri mehkih materialih pa do deformacij ali odstopanj na robovih.
Pri debelejših ali trših materialih se lahko pojavita koničnost reza in slabša kakovost izstopnega roba.
Posebej zanimiv primer je pleksi steklo (PMMA). Rezanje s čistim vodnim curkom je pri določenih izvedbah mogoče, vendar lahko na izstopni strani nastanejo hrapavi robovi in lokalne poškodbe. Zato tak postopek priporočamo predvsem tam, kjer videz robov ni bistven. Za estetsko zahtevne robove je praviloma primernejši CO₂ laser.
Najprimernejše aplikacije
Gumijasta tesnila, debelejše tehnične pene, izolacijski elementi, protivibracijske podloge in izbrani tehnični nekovinski materiali.
2. CNC oscilacijski nož – natančnost brez odvečnih izgub
Včasih je najpreprostejša rešitev tudi najbolj učinkovita.
Oscilacijski nož material reže z izjemno hitrim gibanjem rezila navzgor in navzdol. Ker material mehansko prereže in ga ne odstranjuje z rezkanjem ali taljenjem, je postopek lahko zelo čist in gospodaren.
Zakaj izbrati oscilacijski nož?
- Brez toplotnih deformacij. Robovi niso izpostavljeni visokim temperaturam.
- Suha obdelava. Brez vode in brez potrebe po sušenju izdelkov.
- Minimalna izguba materiala. Ozka rezalna sled omogoča dober izkoristek materiala.
- Hitre spremembe izdelkov. Prehod med različnimi geometrijami poteka programsko, brez izdelave novih orodij.
- Primeren za prototipe in serije. Od posameznega kosa do ponavljajočih se proizvodnih naročil.
Posebej učinkovit je pri izdelavi tesnil iz EPDM, SBR in NBR gume, vložkov iz PE in EVA pene, tehničnih tekstilij ter nekaterih ploščatih tesnilnih materialov.
Kje so njegove omejitve?
Pri zelo debelih ali mehkih materialih lahko rezilo zaradi stranskih sil nekoliko odstopa od idealne poti. To lahko vpliva na pravokotnost reza.
Zelo majhne luknje, ozki notranji radiji in zahtevne geometrije so lahko omejeni s širino, obliko in togostjo rezila.
Prav tako niso vsi kompoziti primerni za rezanje z nožem. Trdi, abrazivni ali z vlakni ojačani materiali lahko povzročajo hitro obrabo rezil ali neustrezno kakovost reza.
Zanimivost: Pri pravilno izbranem materialu in rezilu lahko oscilacijski nož doseže zelo kakovosten rez brez ostružkov, prahu in toplotno prizadetih robov. To pomeni tudi manj naknadne obdelave.
3. CNC rezkar – ko samo rezanje ni dovolj
Kaj pa, ko izdelek ne potrebuje samo zunanjega obrisa, ampak tudi utore, poglobitve, žepe ali stopničaste površine?
Takrat nastopi CNC rezkanje.
Za razliko od noža, ki material prereže, rezkar material postopoma odstranjuje. To odpira dodatne možnosti oblikovanja, ki jih s klasičnim 2D rezanjem ni mogoče doseči.
Prednosti rezkanja
- Izdelava 2,5D geometrij. Utori, žepi, poglobitve in stopničaste površine.
- Nadzor globine obdelave. Material lahko odstranimo le do določene globine, brez prereza celotne plošče.
- Obdelava trših materialov. Primerno za številne tehnične plastike in nekatere trše pene.
- Kombiniranje postopkov. Zunanji obris lahko izrežemo z nožem, notranje poglobitve pa izdelamo z rezkarjem.
Pomanjkljivosti
Rezkanje ustvarja ostružke oziroma prah, zato sta pomembna odsesavanje in pravilna izbira orodja.
Pri mehkih gumah lahko material pred rezilom popušča in se deformira, kar otežuje doseganje kakovostnega roba. Pri nekaterih termoplastih pa lahko nepravilni rezalni parametri povzročijo segrevanje in taljenje materiala.
Rezkanje praviloma povzroča tudi večji odvzem materiala kot rezanje z nožem.
Primer iz prakse: penasti vložek za orodje
Z oscilacijskim nožem lahko izdelamo zunanji obris vložka, z rezkarjem pa oblikujemo poglobljena ležišča za orodje. Tako dobimo funkcionalen vložek, prilagojen posameznemu izdelku.
4. CO₂ laser – ko šteje vsaka podrobnost
CO₂ laser uporablja usmerjen svetlobni žarek, ki material lokalno segreva in odstranjuje. Ker ni mehanskega stika med rezalnim orodjem in izdelkom, omogoča izdelavo zahtevnih oblik brez mehanskih rezalnih sil.
Glavne prednosti
- Zelo natančne geometrije. Primeren za drobne detajle, zahtevne obrise in kompleksne izreze.
- Brez mehanskega pritiska. Pomembno pri krhkih ali tankih materialih.
- Kakovostni robovi pri PMMA. Pri pravilnih parametrih lahko dobimo gladke, sijajne robove brez dodatnega poliranja.
- Hitra izdelava. Predvsem pri tanjših materialih in zahtevnejših konturah.
- Možnost graviranja. Poleg rezanja omogoča tudi označevanje in graviranje ustreznih materialov.
Kaj pa slabosti?
Laser ni primeren za vsak material.
Ker uporablja toploto, lahko pri določenih plastikah, gumah, silikonih in penah nastanejo ožgani robovi, taljenje, razbarvanje ali deformacije.
Nekateri materiali, predvsem PVC in druge halogenirane plastike, pri laserski obdelavi sproščajo nevarne in korozivne pline, zato jih s CO₂ laserjem ne režemo.
Tudi pri kompozitih je potrebna previdnost. Njihova primernost je odvisna od vrste vlaken, veziva in morebitnih dodatkov.
Pomembno: Izbira laserja ni odvisna zgolj od debeline materiala. Enako pomembni so njegova kemijska sestava, odziv na toploto in zahteve glede kakovosti robov.
Primerjava CNC tehnologij na enem mestu
| Lastnost | Vodni curek | Oscilacijski nož | Rezkar | CO₂ laser |
|---|---|---|---|---|
| Toplotni vpliv | Ne | Ne | Možno lokalno segrevanje | Da |
| Mehanske sile | Majhne | Da | Da | Ne |
| Suha obdelava | Ne | Da | Da | Da |
| Notranje poglobitve | Ne | Omejeno | Da | Omejeno, z graviranjem |
| Zelo majhni detajli | Odvisno od materiala | Omejeno z rezilom | Omejeno z rezkarjem | Zelo dobro |
| Debele mehke pene | Zelo dobro* | Zelo dobro* | Odvisno od pene | Omejeno |
| Sijajni robovi PMMA | Ne | Ne | Potrebna dodelava | Da |
| Rezanje z lepljivih plasti | Da | Ne | Ne | Ne |
*Primernost je odvisna od gostote, strukture, debeline in geometrije materiala. Primerjava je orientacijska in ne nadomešča tehnološkega preizkusa.
En material, več možnih tehnologij. Katera je prava?
Guma: EPDM, SBR, NBR
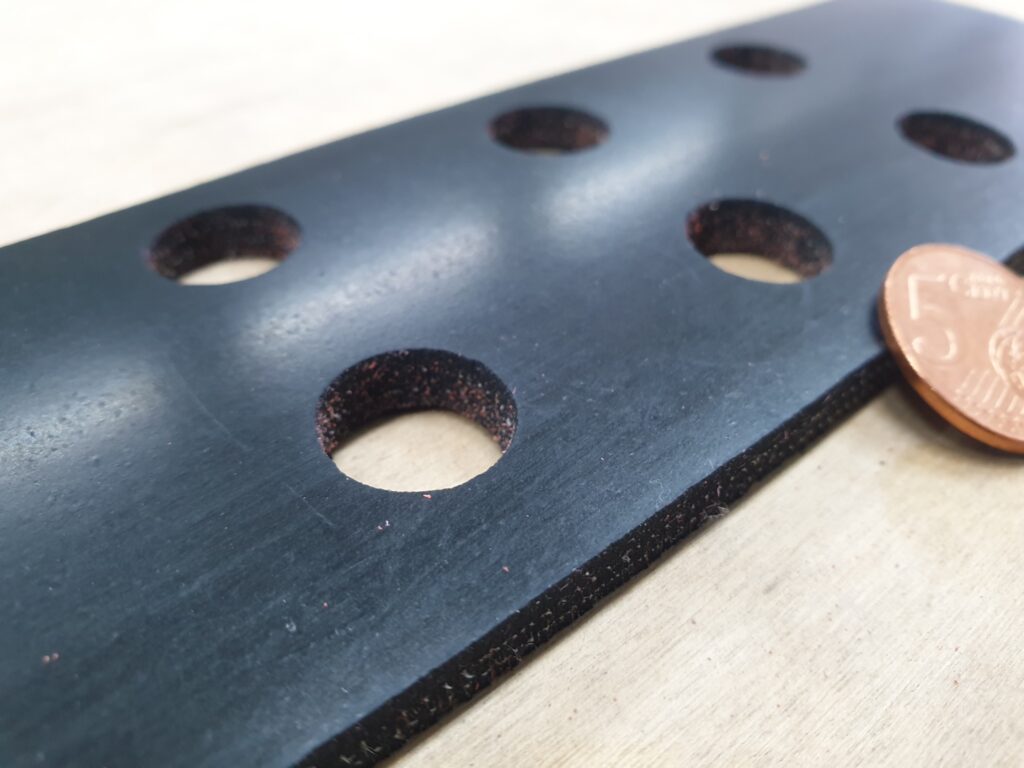
Za večino tankih (< 3mm) ploščatih tesnil je oscilacijski nož odlična izbira. Pri debelejših materialih, posebnih geometrijah in večji količini ima prednost vodni curek.
Pene: PE, EVA in druge tehnične pene
Oscilacijski nož omogoča čiste obrise, vodni curek obdelavo izbranih debelejših pen in posebnih ali lepljivih pen, rezkar pa izdelavo žepov in poglobitev.
Pleksi steklo: PMMA
CO₂ laser je praviloma prva izbira za estetsko zahtevne izdelke. Vodni curek je lahko alternativa za določene tehnične aplikacije, kjer kakovost robov ni odločilna.
Tehnične plastike in kompoziti
Odločilna je sestava materiala. Nekatere plastike so primerne za rezkanje in vodni curek, za kvalitetnejše robove pa CO₂ laser. Pri kompozitih preverimo tudi vrsto ojačitve in veziva, načeloma pa z vodnim curkom.
Od vzorcev do serijske proizvodnje
Sodelujemo pri razvoju posameznih prototipov, izdelavi manjših serij in ponavljajočih se industrijskih naročilih.
Naše zmogljivosti vključujejo:
- Obdelovalno območje do 4000 × 2000 mm.
- Obdelavo izbranih materialov do 200 mm debeline.
- Izdelavo po datotekah DXF, DWG, PDF ali fizičnem vzorcu.
- Izdelavo od posameznega kosa do velikoserijske proizvodnje.
- Dobavo izdelkov po Sloveniji in širše po Evropi.
Pri izbiri tehnologije upoštevamo material, tolerance, zahtevano kakovost robov, količino in strošek izdelave.
Prava tehnologija ni vedno najdražja ali najhitrejša. Je tista, ki ustreza vašemu izdelku.
Pri industrijski proizvodnji lahko že majhna sprememba tehnologije pomeni manj odpadnega materiala, boljšo ponovljivost, krajši dobavni rok ali nižji strošek na kos.
Zato se dobra izdelava ne začne pri pritisku na gumb stroja, temveč pri razumevanju materiala in njegove končne uporabe.
Razrez.net – Izdelava izdelkov in komponent iz nekovinskih materialov.
Imate načrt, vzorec ali idejo za izdelek? Pošljite nam povpraševanje. Skupaj bomo preverili, katera tehnologija je najprimernejša za vaš projekt.